Estimated read time: 9 minutes.
Anda baru masuk kilang, dan panel depan mempunyai dua papan nama: satu PLC, satu DCS. Kedua-duanya mengawal proses, kedua-duanya ada skrin, dan kedua-duanya gagal dengan cara yang berbeza. Soalan yang biasa saya dengar daripada jurutera di Semenanjung, Sabah, Sarawak dan Singapura ialah yang sama: bila DCS, bila PLC, dan yang mana perlu anda belajar dahulu?
Jawapan ringkasnya: kebanyakan loji di Malaysia dan Singapura dikawal oleh PLC, dan DCS biasanya muncul pada proses berterusan yang besar. Artikel ini menerangkan perbezaannya dengan bahasa mudah, supaya anda tahu apa yang anda lihat di tapak — dan apa yang patut anda latih dahulu.
Apa itu PLC, dalam satu perenggan
PLC (Programmable Logic Controller) ialah pengawal yang direka untuk mesin dan sel proses. Anda menulis logik dalam ladder, function block atau structured text, muat naik ke CPU, dan CPU membaca input, menjalankan program, kemudian menulis output — berulang-ulang dalam kitaran imbasan. Satu PLC biasanya mengawal satu mesin, satu skid, atau satu bahagian barisan.
Di AS Automation Services, latihan PLC merangkumi lapan jenama: Siemens (TIA Portal V18 untuk S7-1200 dan S7-1500, serta Simatic Manager untuk S7-300 dan S7-400), Mitsubishi GX Works3 dengan FX5U, Omron CX-Programmer untuk CP1E dan CP1L serta Sysmac Studio untuk NX, Allen-Bradley RSLogix 500 dan RSLogix 5000, Keyence KV Studio, dan Schneider Machine Expert untuk TM221. Setiap kursus ialah 80% Hands-On dan 20% teori, maksimum 10 peserta, dengan projek standard Mixer Tank.
Apa itu DCS, dan kenapa ia wujud
DCS (Distributed Control System) ialah sistem kawalan untuk proses berterusan yang besar — loji yang berjalan berjam-jam atau berhari-hari tanpa berhenti, dengan ratusan gelung kawalan yang saling bergantung. Daripada satu CPU yang mengawal satu mesin, DCS membahagikan kawalan kepada banyak pengawal yang berkongsi satu pangkalan data, satu rangkaian, dan satu stesen operator.
Itu sebab nama "distributed". Jika satu pengawal gagal, bahagian lain loji terus berjalan. Operator tidak melihat ladder; mereka melihat muka grafik proses, trend, dan penggera yang disusun mengikut kawasan loji.
Perbezaan yang anda akan nampak di tapak
Skop kawalan
PLC biasanya mengawal satu mesin atau satu sel: pembungkus, mixer, conveyor, atau sel pemasangan. DCS mengawal keseluruhan proses: aliran, suhu, tekanan dan aras merentas banyak unit yang mesti kekal seimbang antara satu sama lain.
Cara anda memprogram
Pada PLC, anda menulis logik diskret — input hidup atau mati, pemasa, pembilang, dan gelung analog yang anda bina sendiri. Pada DCS, blok fungsi untuk gelung PID, interlock dan urutan sudah sedia dalam pustaka; kerja jurutera lebih kepada mengkonfigurasi blok itu dan menyambungkannya, bukan menulis ladder dari kosong.
Skrin operator
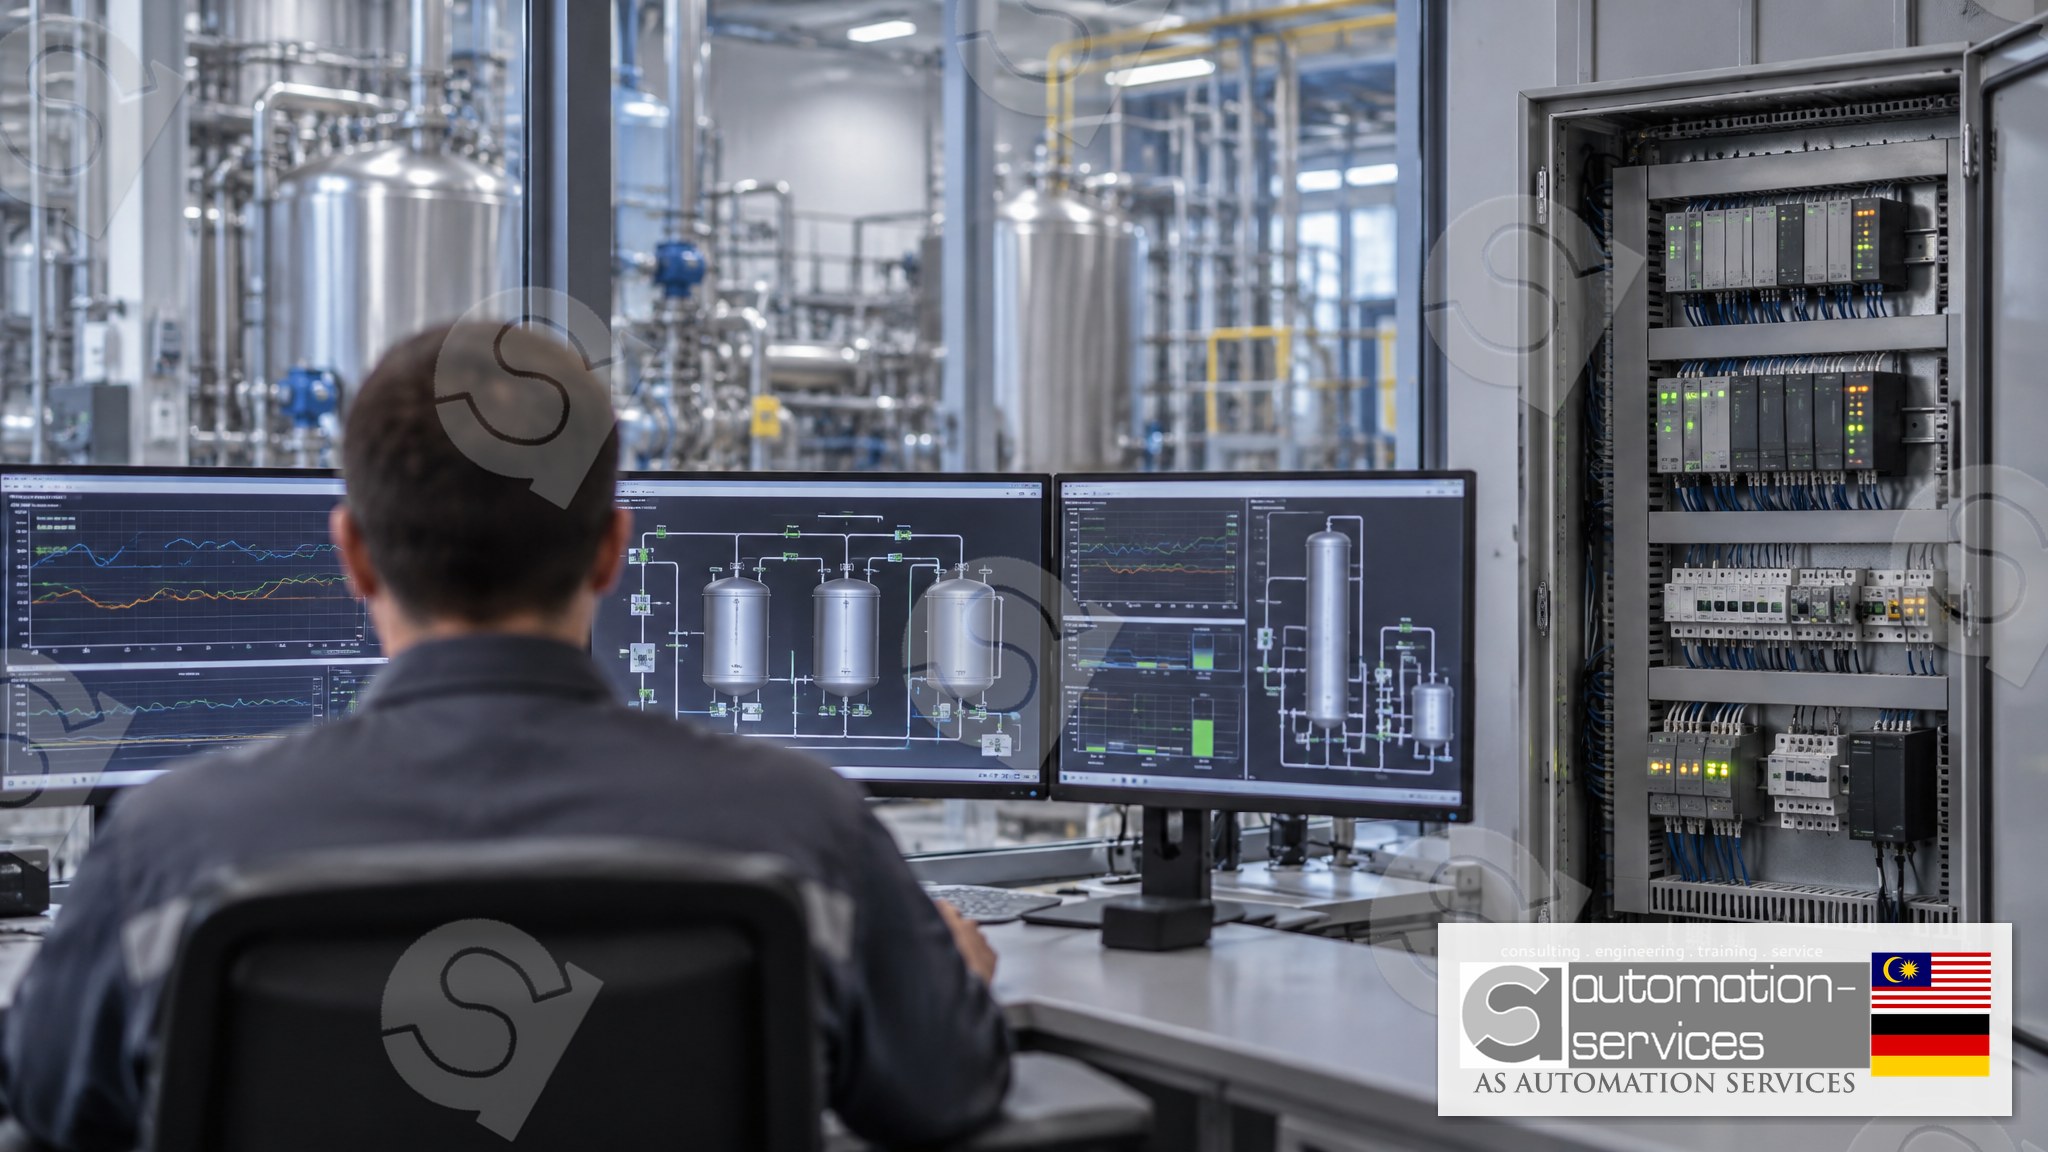
HMI pada mesin PLC menunjukkan satu mesin. Stesen operator DCS menunjukkan keseluruhan loji, dengan trend sejarah yang panjang dan penggera yang disusun mengikut keutamaan. Itulah sebab jurutera proses menghabiskan masa di skrin DCS, manakala jurutera penyelenggaraan menghabiskan masa di program PLC.
Kegagalan dan sandaran
PLC yang gagal biasanya menghentikan satu mesin. Pengawal DCS yang gagal sepatutnya tidak menghentikan seluruh loji, kerana kawalan diagihkan dan selalunya ada pasangan sandaran. Itu juga sebab DCS lebih mahal untuk dibina dan diselenggara — tetapi artikel ini tidak membincangkan harga.
Bila loji memilih DCS, bila PLC
Pilih DCS apabila proses berterusan, gelung banyak dan saling bergantung, dan loji tidak boleh berhenti untuk satu kegagalan. Proses kimia berterusan, rawatan air berskala besar, dan penjanaan kuasa adalah contoh biasa.
Pilih PLC apabila kawalan bersifat mesin: urutan, interlocking, gerakan, dan kitaran yang bermula dan berhenti. Pembungkusan, pemasangan, pengendalian bahan, dan sel proses kecil hampir selalu PLC. Banyak loji di Malaysia dan Singapura sebenarnya menggunakan kedua-duanya: DCS untuk proses utama, PLC untuk mesin pembungkusan dan utiliti di sekelilingnya.
Satu kesilapan yang saya lihat kerap: seseorang memanggil mana-mana sistem berpanel besar sebagai DCS. Saiz kabinet tidak menentukan apa-apa. Yang menentukan ialah sama ada kawalan diagihkan merentas pengawal yang berkongsi satu pangkalan data, atau tertumpu pada CPU mesin.
Ada juga loji yang menggunakan beberapa PLC yang disambungkan dengan rangkaian, dan seseorang menggelarnya DCS. Rangkaian sahaja tidak menjadikan ia DCS. Bezanya ialah sama ada pengawal-pengawal itu berkongsi satu pangkalan data dan satu stesen operator berpusat, atau setiap PLC tetap berdiri sendiri dengan program dan skrinnya sendiri. Jika setiap CPU ada program ladder sendiri dan HMI sendiri, itu kekal PLC — walaupun kabinetnya berderet panjang.
Apa yang ini maksudkan untuk latihan anda
Jika anda jurutera penyelenggaraan, juruteknik automasi, atau graduan baru, PLC ialah tempat yang betul untuk bermula. Sebabnya praktikal: mesin PLC ada di hampir setiap kilang, kerosakan PLC ialah kerja harian pasukan penyelenggaraan, dan kemahiran ladder serta function block dipindahkan antara jenama.
DCS pula biasanya dipelajari di loji yang memilikinya, pada sistem loji itu sendiri. Anda tidak akan jumpa DCS di bengkel latihan kecil, dan AS Automation Services tidak menawarkan kursus DCS. Apa yang kami tawarkan ialah latihan PLC, dengan HMI dan SCADA hanya bersama kursus PLC — bukan sebagai kursus berasingan.
Formatnya dua. Kursus 3 hari (Asas ke Pertengahan) merangkumi PLC dan HMI. Kursus 5 hari (Asas ke Lanjutan) menambah I/O analog, VFD, IIoT dan pelayan web, serta SCADA. Setiap peserta mendapat manual, komputer riba, kit PLC, sijil, dan sokongan percuma seumur hidup. Untuk 5 peserta atau lebih, latihan di tapak anda tersedia; kurang daripada 5 peserta, latihan di makmal Johor Bahru. Syarikat Malaysia boleh tuntut melalui HRDCorp SBL-Khas (minimum 2 peserta, untuk pendaftaran tajaan syarikat dan pendaftaran peribadi).
Kemahiran PLC yang tetap berguna di loji DCS
Walaupun anda kemudiannya bekerja di loji ber-DCS, asas PLC tidak terbuang. Membaca ladder mengajar anda cara interlock benar-benar berfungsi. Membina gelung analog pada PLC mengajar anda apa yang tersembunyi di dalam blok PID DCS. Dan hampir setiap loji DCS ada mesin PLC di pinggirnya — pembungkusan, utiliti, rawatan efluen — yang seseorang mesti tahu selenggara.
Itulah sebab kami mulakan setiap peserta pada projek yang sama, Mixer Tank: tangki, injap, pam, sensor aras dan suhu, serta skrin HMI. Anda nampak keseluruhan gelung dari sensor hingga penggerak, dengan tangan anda sendiri, sebelum anda berdepan sistem yang seratus kali lebih besar.
Urutan belajar yang kami cadangkan mudah. Mula dengan satu jenama yang ada di loji anda, pada kursus 3 hari, sehingga anda selesa membaca ladder dan membina skrin HMI. Kemudian kursus 5 hari menambah I/O analog, pemacu VFD, pelayan web dan SCADA — semuanya masih bersama PLC, bukan kursus berasingan. Selepas itu barulah pengalaman loji mengajar anda DCS, jika loji anda mempunyainya. Tiada jalan pintas: orang yang pandai membaca program PLC belajar sistem besar dengan lebih cepat.
Nota keselamatan: Semua latihan dijalankan pada kit latihan, bukan pada peralatan hidup di kilang. Jangan cuba mengubah program, memaksa output, atau merapatkan interlock pada sistem yang sedang berjalan. Kerja pada peralatan hidup hanya dibuat oleh orang yang diberi kuasa, dengan permit dan prosedur loji anda.
Soalan lazim
Bolehkah PLC menggantikan DCS?
Untuk satu mesin atau satu sel proses, ya — itulah kerja PLC. Untuk proses berterusan yang besar dengan ratusan gelung saling bergantung, DCS dibina khas untuk pengagihan, sandaran dan stesen operator berpusat. Banyak loji menggunakan kedua-duanya: DCS untuk proses utama, PLC untuk mesin di sekelilingnya.
Perlukah saya belajar DCS sebelum PLC?
Tidak. Mulakan dengan PLC. Ladder, function block dan gelung analog adalah asas yang sama digunakan di dalam blok DCS, cuma tersembunyi. DCS biasanya dipelajari di loji yang memilikinya, manakala kemahiran PLC digunakan di hampir setiap kilang di Malaysia dan Singapura.
Adakah AS Automation Services mengajar DCS?
Tidak. Kami mengajar PLC untuk lapan jenama, dengan HMI dan SCADA hanya bersama kursus PLC, bukan sebagai kursus berasingan. Kursus 3 hari merangkumi PLC dan HMI; kursus 5 hari menambah I/O analog, VFD, IIoT dan pelayan web, serta SCADA. Hubungi kami untuk semak jadual.
Apa beza HMI mesin dengan stesen operator DCS?
HMI mesin menunjukkan satu mesin: butang, status dan penggera mesin itu. Stesen operator DCS menunjukkan keseluruhan loji, dengan trend sejarah panjang dan penggera disusun mengikut kawasan. Di kursus kami, HMI dipelajari bersama PLC, supaya anda nampak bagaimana skrin membaca tag dari CPU.
Langkah seterusnya
Jika loji anda guna Siemens, mulakan dengan kursus Siemens S7-1200 TIA Portal. Jika anda masih memilih jenama pertama, baca panduan memilih jenama PLC pertama.
- Semua kursus: https://asasmy.com/training
- Troubleshooting: https://asasmy.com/service-inquiry?service=troubleshooting
- Tuntutan HRDCorp SBL-Khas (syarikat Malaysia sahaja, minimum 2 peserta; pendaftaran tajaan syarikat dan peribadi)
- PLCPro Academy: https://asasmy.com/services/plcpro-academy
- Permintaan sebut harga: https://asasmy.com/rfq
- WhatsApp: +60 10-244 3914 (Mr. Yokes)
- E-mel: [email protected]
Interested in Hands-On PLC Training?
HRDCorp claimable courses on real industrial equipment — at our Johor Bahru lab or onsite at your factory anywhere in Malaysia.
Request Training Quotation