Anggaran masa baca: 8 minit.
Kalau anda baru masuk ke loji di Semenanjung, Sabah, Sarawak atau Singapura dan jumpa PLC Omron yang kecil, berwarna kelabu, dengan terminal skru di atas dan bawah, besar kemungkinan itu CP1E atau CP1L. Perisian yang membuka projek itu bukan Sysmac Studio. Ia CX-Programmer. Ramai jurutera baru keliru antara dua perisian Omron ini, dan kekeliruan itu yang membuat sesi pertama di loji jadi perlahan.
Panduan ini untuk anda yang nak faham CX-Programmer, CP1E dan CP1L sebelum masuk kelas, atau sebelum anda buka panel di loji. Ia bersifat pendidikan sahaja, ditulis untuk konteks kit latihan, bukan arahan untuk ubah program pada mesin yang sedang berjalan.
CX-Programmer dan Sysmac Studio bukan perisian yang sama
Omron ada dua keluarga perisian yang selalu disebut dalam iklan kerja di Malaysia dan Singapura.
- CX-Programmer ialah perisian untuk keluarga C Series. CP1E, CP1L, CP1H dan CJ2M dibuka dengan perisian ini. Bahasa utamanya ladder, dan projek disimpan sebagai fail CX-Programmer.
- Sysmac Studio ialah perisian untuk keluarga NX dan NJ. Fail, cara susun projek, dan cara sambung ke PLC semuanya berbeza. Panduan berasingan tentang Omron NX dan Sysmac Studio sudah ada di blog ini.
Kalau iklan kerja sebut "Omron PLC", baca modelnya. CP1E dan CP1L bermaksud CX-Programmer. NX bermaksud Sysmac Studio. Belajar satu tidak automatik menutup yang satu lagi, tetapi logik ladder yang anda kuasai pada satu keluarga memang berpindah.
Apa itu CP1E dan CP1L
CP1E dan CP1L ialah PLC padat Omron. Bekalan kuasa, CPU dan I/O duduk dalam satu badan. Anda tidak susun rak seperti PLC modular. Untuk loji kecil dan sederhana di Malaysia dan Singapura, ini antara model yang paling kerap anda jumpa pada mesin pembungkusan, penghantar dan tangki proses.
Cara paling cepat untuk sahkan model ialah baca label pada badan PLC, bukan label pada pintu panel. Label itu yang menentukan perisian, kabel, dan fail projek yang betul. Satu panel boleh ada beberapa PLC, dan tidak semuanya Omron, jadi catat nombor model penuh sebelum anda buat sebarang keputusan tentang latihan.
CP1E
CP1E ialah model asas. Ia sesuai untuk mesin dengan bilangan input dan output yang kecil, dan untuk jurutera yang baru mula. Dalam kelas, CP1E digunakan untuk ladder asas, timer, counter dan sambungan pertama ke laptop.
CP1L
CP1L duduk setingkat di atas CP1E. Ia ada lebih banyak pilihan untuk komunikasi dan untuk sambungan modul tambahan. Kalau loji anda guna analog atau nak sambung HMI, CP1L lebih kerap dipilih berbanding CP1E. Dalam kursus Omron C Series 3 hari, kedua-dua model ini dibuka pada kit latihan yang sama, supaya anda nampak perbezaannya sendiri.
Apa yang anda buat dalam CX-Programmer
Urutan kerja dalam CX-Programmer hampir sama setiap kali anda buka projek baru pada kit latihan.
- Buka projek baru dan pilih model PLC yang betul. Pilih CP1E kalau kit anda CP1E. Salah pilih model ialah punca ralat yang paling biasa pada hari pertama.
- Tulis ladder. Satu rung untuk satu tindakan: butang mula, butang berhenti, dan output yang dipegang dengan contact seal-in.
- Tambah timer dan counter. Ini asas untuk urutan seperti isi tangki, kacau, dan buang, iaitu projek Mixer Tank yang digunakan dalam kelas.
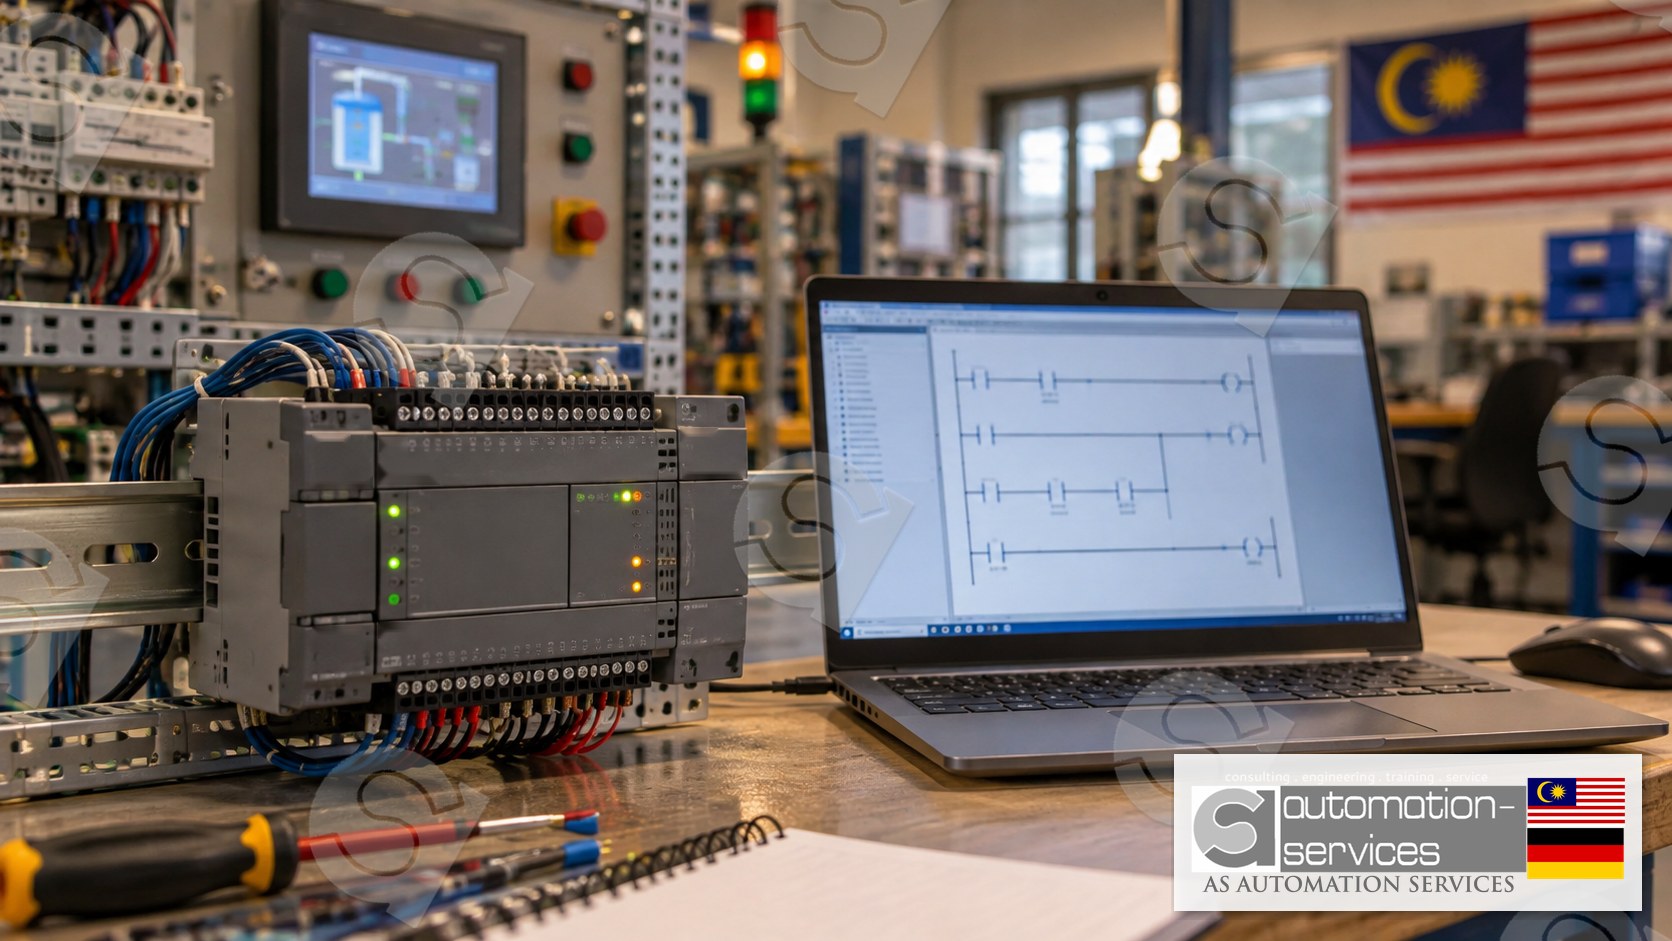
- Compile, kemudian transfer ke PLC melalui kabel. Pada kit latihan, anda nampak LED input bertukar bila anda tekan butang, dan LED output menyala bila rung anda benar.
- Pergi online dan tengok status contact. Hijau bermaksud contact itu benar pada masa itu. Ini cara paling cepat untuk cari rung yang tidak jalan.
Semua langkah di atas dibuat pada kit latihan, dengan bekalan yang selamat dan dengan mesin yang tidak bersambung ke proses sebenar. Jangan cuba transfer program baru ke PLC yang sedang mengawal mesin di loji tanpa prosedur loji anda sendiri, tanpa kebenaran penyelia, dan tanpa lockout. Salah transfer boleh hentikan mesin atau gerakkan output yang tidak dijangka.
Satu tabiat yang berbaloi dibentuk awal: simpan salinan projek sebelum anda ubah apa-apa, dan beri nama fail dengan tarikh. Dalam kelas, anda buat ini setiap hari. Di loji, tabiat yang sama menyelamatkan anda bila rung yang anda ubah tidak jalan seperti dijangka dan anda perlu kembali ke versi yang terakhir berfungsi.
HMI pada kelas Omron C Series
HMI untuk keluarga ini ialah NB Series, dan perisian layarnya NB-Designer. Anda tidak belajar HMI ini sebagai kursus berasingan. Di AS Automation Services, HMI sentiasa diajar bersama PLC, dalam kelas yang sama, pada kit yang sama.
Pada hari pertama anda buat skrin ringkas: satu butang mula, satu butang berhenti, dan satu lampu status. Butang pada skrin HMI menulis ke bit dalam PLC, dan lampu pada skrin membaca bit dari PLC. Itu saja pada mulanya. Lepas anda faham pertukaran bit ini, skrin yang lebih besar jadi mudah.
SCADA pula hanya masuk dalam format 5 hari, dan ia juga hanya diajar bersama PLC, bukan sebagai kelas sendiri. Kalau anda hanya nak PLC dan HMI, format 3 hari sudah cukup.
3 hari atau 5 hari
Kedua-dua format bermula dari asas dan dijalankan Hands-On, dengan nisbah lebih kurang 80 peratus amali dan 20 peratus teori. Saiz kelas maksimum 10 orang, supaya setiap peserta ada kit sendiri.
- 3 hari, Basic ke Intermediate. PLC dan HMI. Anda habis dengan ladder, timer, counter, dan skrin HMI asas pada projek Mixer Tank.
- 5 hari, Basic ke Advanced. Semua yang ada dalam 3 hari, ditambah analog input dan output, VFD, dan pengenalan IIoT atau web server serta SCADA, semuanya pada kit latihan yang sama.
Untuk pasukan di bawah 5 orang, kelas dijalankan di makmal Johor Bahru. Untuk 5 orang atau lebih, kelas onsite tersedia di Semenanjung, Sabah, Sarawak dan Singapura. Setiap peserta dapat manual, laptop, kit PLC, sijil, dan sokongan percuma selepas kelas, tanpa had masa.
Bekalan dalam kelas ialah kit latihan, bukan PLC yang ditanggalkan dari mesin anda. Anda boleh buat kesilapan, transfer semula, dan nampak akibatnya serta-merta pada LED, tanpa risiko pada proses pengeluaran. Itulah perbezaan utama antara belajar di kit dan belajar terus pada mesin yang sedang jalan.
Untuk syarikat di Malaysia, latihan ini boleh dituntut melalui HRDCorp SBL-Khas, dengan syarat minimum 2 peserta dan pendaftaran atas nama syarikat. Peserta individu dan syarikat di Singapura daftar terus.
Siapa patut ambil kursus ini
Kursus ini sesuai kalau anda jurutera penyelenggaraan atau jurutera elektrik yang baru diwarisi mesin Omron, teknikal automasi yang selama ini hanya tukar modul, graduan baru yang nampak CP1E dalam iklan kerja, atau pengurus latihan yang nak hantar pasukan sebelum musim shutdown.
Ia juga sesuai untuk jurutera projek dan pemilik kilang dalam industri farmaseutikal, minyak dan gas, elektronik, pembinaan, pelabuhan, limbungan, makanan dan minuman, serta syarikat servis automasi. Anda tidak perlu ada latar belakang CX-Programmer. Anda perlu boleh baca gambarajah elektrik asas dan sanggup habiskan masa di kit, bukan hanya tengok slaid.
Apa yang kelas ini tidak buat
Kelas ini tidak ubah program pada mesin loji anda. Semua amali dibuat pada kit latihan. Kelas ini juga tidak mengajar NX atau Sysmac Studio. Kalau loji anda guna NX, baca panduan NX dahulu dan pilih kursus NX, bukan kursus C Series.
Dan satu perkara yang selalu ditanya: tiada kelas HMI atau SCADA yang berdiri sendiri. Kalau anda nak skrin NB atau pengenalan SCADA, ia datang bersama PLC dalam kelas yang sama.
Soalan lazim
CX-Programmer dan Sysmac Studio, yang mana saya perlu belajar dulu?
Ikut model di loji anda, bukan jenama semata-mata. Kalau panel anda ada CP1E, CP1L atau CJ, mulakan dengan CX-Programmer. Kalau panel anda ada NX atau NJ, mulakan dengan Sysmac Studio. Ladder yang anda belajar pada satu keluarga tetap membantu bila anda berpindah ke keluarga yang satu lagi nanti.
Bolehkah saya belajar CX-Programmer dari video sahaja?
Video boleh tunjuk menu dan susunan rung. Ia tidak bagi anda rasa transfer gagal, kabel yang longgar, atau contact yang tidak berubah bila anda tekan butang. Untuk itu anda perlukan kit dan seseorang di sebelah anda. Itu sebab kelas ini Hands-On.
Adakah HMI NB diajar berasingan daripada PLC?
Tidak. HMI NB dan perisian NB-Designer hanya diajar bersama PLC Omron, dalam kelas yang sama, pada kit yang sama. Tiada kelas HMI yang berdiri sendiri. SCADA juga tidak ada kelasnya sendiri. Ia hanya masuk sebagai sebahagian daripada format 5 hari, bersama PLC.
Di mana kelas dijalankan, dan berapa orang minimum untuk onsite?
Kurang daripada 5 orang, kelas dijalankan di makmal Johor Bahru. Untuk 5 orang atau lebih, kelas onsite tersedia di Semenanjung, Sabah, Sarawak dan Singapura. Setiap kelas dihadkan kepada 10 orang, dan setiap peserta guna kit PLC sendiri dari hari pertama hingga hari terakhir.
Langkah seterusnya
Kalau anda dah kenal pasti model di panel anda, langkah seterusnya mudah. Semak senarai kursus, kemudian pilih format 3 hari atau 5 hari. Untuk kerosakan PLC atau HMI di loji, gunakan borang troubleshooting. Untuk sebut harga latihan berpasukan, hantar RFQ.
Latihan ini dijalankan oleh AS Automation Services dan AS Automation Systems Training Centre PLT di Johor Bahru, ditubuhkan pada 2012. Pusat ini penyedia latihan berdaftar HRDCorp, dan berdaftar dengan ISA, GAMP, MATA dan D-U-N-S. Sejak 2012, lebih 3,350 jurutera dari lebih 301 organisasi telah dilatih, merangkumi 8 jenama PLC.
Anda juga boleh ulang kaji di telefon melalui PLCPro Academy selepas kelas. Untuk tanya tarikh atau kesesuaian model, WhatsApp Mr. Yokes di +60 10-244 3914, atau e-mel [email protected].
Interested in Hands-On PLC Training?
HRDCorp claimable courses on real industrial equipment — at our Johor Bahru lab or onsite at your factory anywhere in Malaysia.
Request Training Quotation